


تعمل ألواح الجرانيت المشقوقة كمعيار أساسي لمعدات فحص أشباه الموصلات، وآلات قياس الإحداثيات (CMM)، ومنصات المحركات الخطية، وأجهزة AOI البصرية. تم تصميم الأخاديد الدقيقة لتحديد موضع الأدوات، وتجميع قضبان التوجيه، وتقليل الوزن، وتركيب مكونات محمل الهواء. على عكس ألواح الجرانيت المسطحة القياسية، فإن عملية الشق عبارة عن عملية معقدة لإزالة المواد. نظرًا للهشاشة المتأصلة في مادة الجرانيت، غالبًا ما يواجه المصنعون نقاط ضعف في الصناعة مثل تقطيع الحواف، والشقوق الصغيرة الداخلية، وانحراف التسامح الهندسي للأخاديد، وتشوه اللوحة الإجمالي الناتج عن تحرير إجهاد ما بعد -المعالجة. من خلال الاستفادة من الخبرة الغنية في الإنتاج الضخم للمكونات الكبيرة-البالغة الدقة-، تعمل مجموعة UNPARALLELED بشكل منهجي على وضع إرشادات المعالجة الأساسية لألواح الجرانيت ذات الشقوق من سبعة أبعاد: اختيار مواد ما قبل-الفحص، ومراقبة البيئة، وتخطيط مسار العملية، وتحسين الأدوات والمعلمات، وإدارة الضغط، والتشطيب بعد-الأخدود، والتحقق المترولوجي متعدد-الأبعاد، مما يوفر مراجع احترافية لتصنيع مكونات دقيقة من الجرانيت عالية التعقيد.
باعتبارها مادة غير معدنية صلبة وهشة-، يتم تحديد الناتج النهائي لمنتجات الجرانيت ذات الشقوق بشكل أساسي من خلال الجودة الجوهرية للمواد الحجرية الخام، بدلاً من عمليات الطحن البسيطة. تكون الأحجار ذات الكثافة المنخفضة أو الثقوب الداخلية أو الشقوق الدقيقة أو التوزيع غير المتساوي للمعادن عرضة لشقوق صغيرة غير مرئية تحت السطح أثناء إزالة المواد. سوف تتوسع هذه العيوب الكامنة تدريجيًا تحت -الأحمال المتناوبة وتقلبات درجات الحرارة على المدى الطويل في التشغيل الفعلي، مما يؤدي إلى توهين الدقة المستمر وحتى التشقق المحلي. تختار بعض الشركات المصنعة الرخام منخفض التكلفة-لمعالجة التشقيب؛ ومع ذلك، يتميز الرخام بهياكل داخلية فضفاضة وفتحات أخدود هشة بعد التخديد، مما يجعله غير قادر على تلبية متطلبات الدقة والثبات على المدى الطويل-للمعدات فائقة الدقة-. قبل الإنتاج، تجري شركة UNPARALLELED-فحصًا غير مدمر على جميع قطع الجرانيت الفارغة، حيث تختار حصريًا الجرانيت الأسود الكثيف والموحد مع رفض المواد ذات الشقوق المخفية والطبقات المتأثرة بالعوامل الجوية. تخضع جميع الفراغات للشيخوخة الطبيعية الكافية والوضع الثابت مسبقًا للتخلص من الضغط الداخلي المتأصل، مما يقلل بشكل أساسي من خطر فشل المعالجة.
يعد الاضطراب البيئي عاملاً حاسماً يتم تجاهله بشكل متكرر ويؤثر على دقة المعالجة المشقوقة. يولد الحز حرارة قطع مستمرة، وسيؤدي الاهتزاز الخارجي بالإضافة إلى تقلبات درجة الحرارة إلى تغيير دقة الأبعاد الفعلية لعرض الأخدود والعمق والعمودي - بشكل مباشر خاصة بالنسبة للألواح المشقوقة ذات الحجم الكبير-. قد تظهر الأخاديد التي تتم معالجتها في ورش العمل العادية بيانات مؤهلة عن معدات CNC ولكنها تعاني من انحراف واضح في التسامح الهندسي بعد إعادة-الفحص في بيئة قياس درجة حرارة ثابتة-. لحل هذه المشكلة، يجب إكمال-إجراءات تحديد فترات زمنية محددة بدقة عالية في مساحات إنتاج مقاومة للاهتزاز وثابتة-لدرجة حرارة الاهتزاز لعزل الاهتزاز الأرضي الخارجي والتحكم في ارتفاع درجة حرارة التشغيل الآلي، وتجنب الأخطاء الهندسية الناجمة عن التشوه الحراري. بالنسبة لألواح الجرانيت-الكبيرة الحجم، لا يمكن إجراء التقطيع الخشن والتشطيب بشكل مستمر في نفس المحطة. تعمل الآلات الخشنة على إزالة المواد الضخمة وتوليد إجهاد معالجة بارز؛ مطلوب فترة مخصصة لتخفيف الضغط قبل تقليم الأخدود الدقيق، مما يمنع تشوه اللوحة البطيء وانحراف الموضع النسبي بين الأخاديد والسطح المرجعي بعد الإنتاج.
يعتبر التخطيط العلمي لمسار العملية أمرًا حاسمًا بالنسبة للجودة النهائية للمنتجات ذات الشقوق، ويُمنع قطعًا عميقًا-مرة واحدة كاملة-منعا باتا. سواء بالنسبة للفتحات T-، أو أخاديد تخفيض الوزن-، أو أخاديد تحديد المواقع، أو أخاديد تثبيت محامل الهواء، يتم اعتماد إستراتيجية القطع التقدمية ذات الطبقات. في مرحلة المعالجة الأولية، تتم إزالة المواد الزائدة فقط مع الاحتفاظ ببدل تشطيب معقول، مما يؤدي إلى تجنب القطع لمدة -مرة واحدة حتى البعد النهائي. يتم التخلي عن زوايا الزاوية اليمنى الحادة- في المواضع الداخلية للأخدود، ويتم تطبيق تصميم انتقالي مستدير لتقليل تركيز الضغط ومخاطر تقطيع الحواف. يتم أيضًا توحيد إدارة التثبيت بشكل صارم: تؤدي قوة التثبيت المفرطة إلى إجهاد داخلي ضاغط، في حين يؤدي التثبيت غير الكافي إلى -الإزاحة الدقيقة للألواح وعدم-دقة موضع الأخدود المسموح به أثناء المعالجة الآلية. تضمن نقاط قوة التثبيت الموزعة ضغطًا موحدًا وتقليل التشوه غير المرئي الناتج عن القوة الخارجية. بعد المعالجة القاسية، يتم تنظيف جميع الحطام الحجري الموجود داخل الأخاديد جيدًا لتجنب عمق الأخدود غير المتساوي الناتج عن قذف الحطام على الأدوات. يتم إجراء فحص هندسي أولي للتحقق من موضع الأخدود واتجاهه قبل الشروع في إنهاء عملية الشق.
يعد اختيار الأدوات الاحترافية ومعلمات القطع المُحسّنة من الإجراءات الأساسية للتحكم في تقطيع الحواف وتوليد الشقوق الصغيرة. يتميز الجرانيت بصلابة عالية على مقياس موس، ويرتدي أدوات القطع العادية بسرعة. تقوم الأدوات غير الحادة بتقشير الحجر عن طريق البثق، مما يؤدي بسهولة إلى تقطيع حافة الأخدود وتلف جزئي - تحت السطح. تعتمد شركة UNPARALLELED حصريًا أدوات ماسية مخصصة لشق الجرانيت. من خلال مطابقة سرعة المغزل المحسنة ومعدل التغذية وعمق القطع-الفردي للطبقة الواحدة، تمنع الشركة -السرعة العالية والقطع العميق-. يتم تطبيق المعالجة الرطبة لإزالة حرارة القطع وقمع الأضرار الحرارية الدقيقة للمواد الحجرية. بالنسبة للوحات ذات الأخاديد المتعددة، تم تخطيط مسار أداة محسّن لتقليل التأثير على حواف الأخدود أثناء دخول الأداة وخروجها. تعمل معالجة شطب الحواف الموحدة على تخفيف تركيز الضغط، مما يحمي سلامة الأخدود ويسهل تجميع المعدات لاحقًا.
تركز معظم الشركات المصنعة فقط على تأهيل الأبعاد أثناء تحديد فترات زمنية محددة ولكنها تتجاهل التحكم في إجهاد المعالجة، وهو عامل رئيسي يؤثر على استقرار الدقة على المدى الطويل-. يكسر الشق توازن الضغط الأصلي للجرانيت عن طريق إزالة المواد جزئيًا. إذا تم صقل السطح المرجعي مباشرة بعد الحز، فإن تحرير الضغط البطيء سوف يتسبب في انحراف اللوحة، مما يؤدي إلى فشل التوازي والعمودية بين المستوى المرجعي والأخاديد. تحدد عملية UNPARALLELED الناضجة عقدًا متعددة لتخفيف الضغط: معالجة الشيخوخة الفارغة، ووضع ثابت لدرجة الحرارة- بعد الشق الخشن، وتخفيف الضغط الثانوي بعد الانتهاء من الحز. يتم إجراء التلميع النهائي عالي الدقة-للسطح المرجعي فقط بعد التحرير الكامل لإجهاد التشغيل الآلي، مما يضمن تسامحًا هندسيًا مستقرًا على المدى الطويل-بين المستوى المعياري والأخاديد - الضمان الأساسي للدقة المستمرة لألواح الجرانيت ذات الشقوق الكبيرة-الحجم.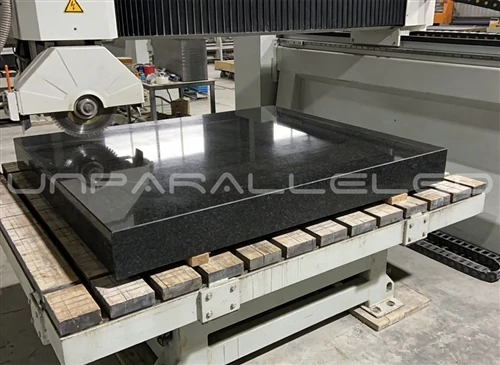
يعد التشطيب اللاحق-إجراءًا لا غنى عنه للمنتجات ذات الشقوق المؤهلة. بعد الانتهاء من عملية التشقيب، يتم التخلص تمامًا من جميع علامات الأداة والتقطيع الدقيق على قيعان الأخدود والجدران الجانبية من خلال الطحن المكرر. بالنسبة للأخاديد المطبقة على قضبان توجيه محمل الهواء وقواعد المحرك الخطي، يتم تطبيق تحكم صارم في خشونة السطح لتجنب تداخل التشغيل الناتج عن نتوءات السطح الصغيرة. بالنسبة للأخاديد المجهزة بفتحات تثبيت جلبة ملولبة، يتم إجراء تشطيب متزامن للثقوب المطابقة لمنع التقطيع عند تقاطعات أخدود الفتحة-. تعمل حواف الحواف الواقية الموحدة على التخلص من الزوايا الحادة، مما يمنع تلف الأخدود أثناء النقل والتجميع مع تجنب تلف الأجزاء الداعمة بسبب الخدش.
لا تعني عملية تصنيع الشق المكتملة الإنتاج النهائي؛ يعد نظام التحقق المترولوجي-الأخدود المغلق أمرًا إلزاميًا. لا يمكن الحكم على التأهيل النهائي من خلال بيانات إحداثيات آلة CNC فقط. يتم إجراء الفحص المستقل في بيئة قياس درجة حرارة ثابتة -احترافية، ويغطي مؤشرات شاملة بما في ذلك عرض الأخدود، والعمق، والاستقامة، والعمودية بين جدران الأخدود والسطح المرجعي، وتوازي الأخاديد المتعددة، ودقة موضع الأخدود. يتم اعتماد -مستويات إلكترونية عالية الدقة، ومقاييس تداخل ليزرية، وأجهزة اختبار الخشونة لجمع البيانات -الأبعاد المتعددة، مع إمكانية تتبع جميع أدوات الاختبار إلى المعايير المترولوجية الوطنية وتسجيل بيانات الفحص الكاملة. بالنسبة إلى-الألواح المشقوقة عالية الدقة، يتم إجراء إعادة الفحص الثانوي-بعد وضع درجة حرارة ثابتة-ثابتة للتأكد من عدم تشوه الإجهاد قبل التسليم النهائي.
مع التوسع في استخدام ألواح الجرانيت ذات الشقوق في معدات أشباه الموصلات، وأجهزة البيروفسكايت، ومعدات التصوير المقطعي الصناعي ومعدات الليزر الدقيقة، تتطلب الصناعة متطلبات صارمة بشكل متزايد لتحمل أبعاد الأخدود والدقة الهندسية والاستقرار على المدى الطويل-. إن معالجة الشقوق ليست أبدًا عملية طحن وتقطيع بسيطة، ولكنها عبارة عن نظام هندسي منهجي يدمج مواد عالية الجودة- وبيئة مستقرة ومسارات عملية علمية ومعلمات الأدوات الاحترافية والتحكم الدقيق في الضغط والفحص المترولوجي الموحد. من خلال تجهيزها بمعدات معالجة متقدمة- كبيرة الحجم وورش عمل ثابتة-مقاومة للاهتزاز-ودرجة حرارة ثابتة وعقود من الخبرة العملية الغنية، توفر مجموعة UNPARALLELED للعملاء العالميين حلولًا مخصصة لمختلف ألواح الجرانيت الكبيرة-المقاسة والمتعددة-الأخاديد ومكونات أسِرَّة الآلة، مما يوفر خدمات تصنيع جرانيت ثابتة وموثوقة وفائقة الدقة-.